
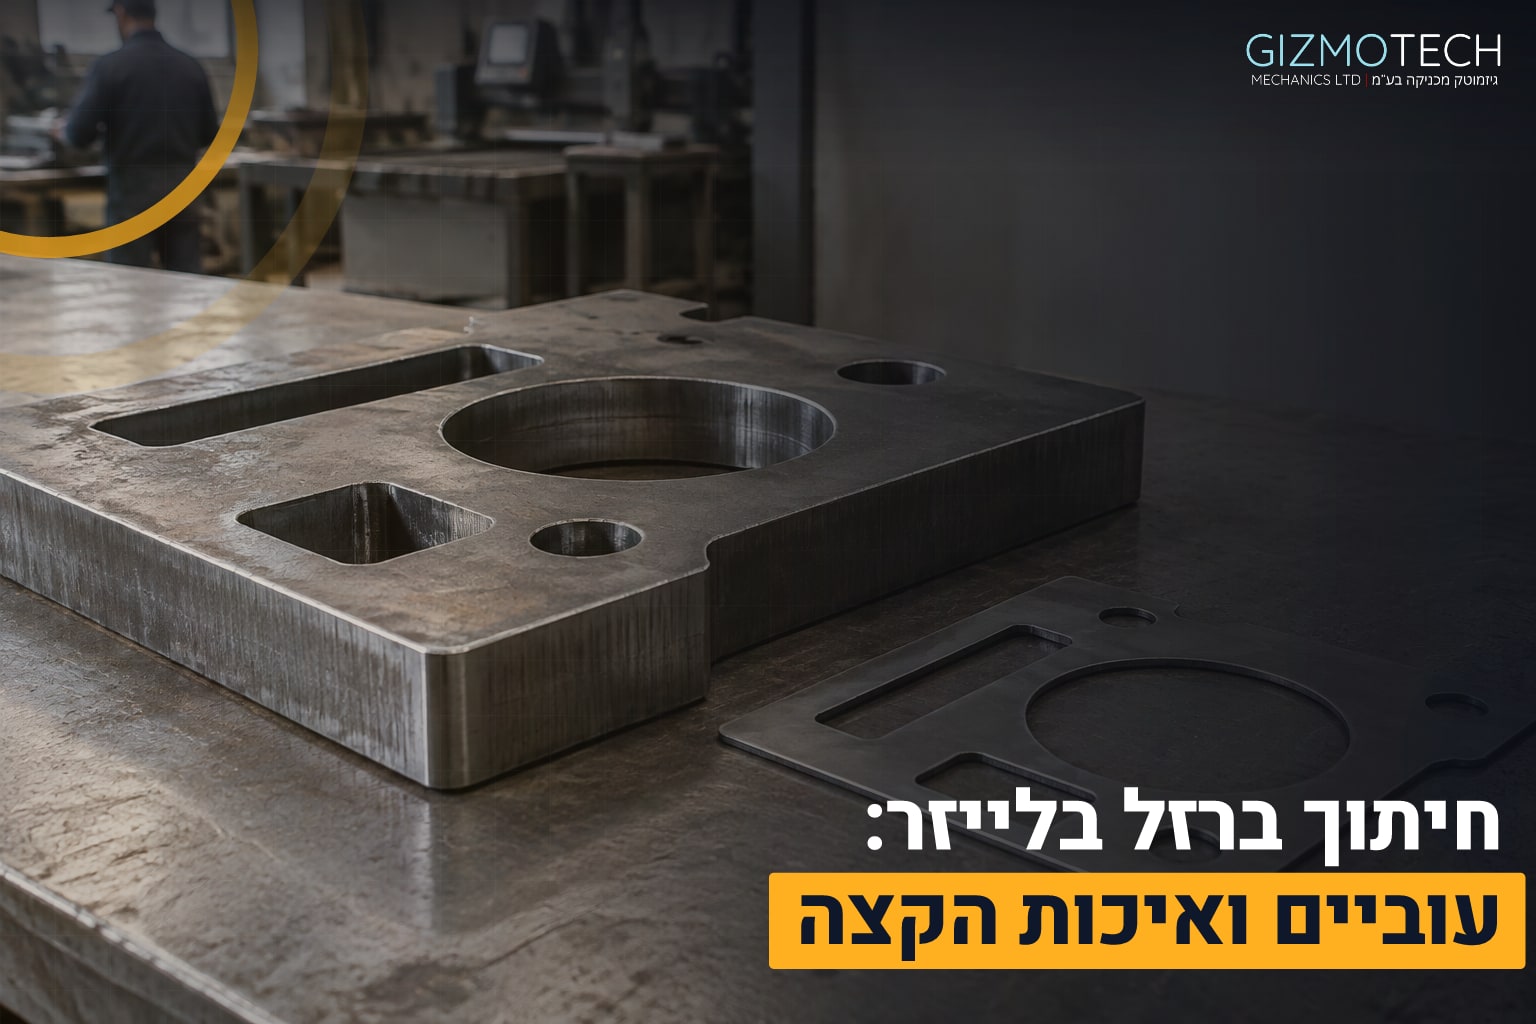
חיתוך ברזל בלייזר מתאים לפלדת פחמן בעוביים שנעים מפח דק של חצי מילימטר ועד כ-20 עד 25 מילימטר בציוד תעשייתי חזק, ואיכות הקצה נקבעת בעיקר על ידי ארבעה גורמים: סוג גז הסיוע, ההספק והפוקוס של הקרן, מצב פני החומר והגיאומטריה של החלק.
בעוביים דקים עד בינוניים בדרך כלל מקבלים קצה חלק ונקי שאפשר לכופף, לצבוע ולרתך.
בעוביים גבוהים הקצה נעשה כהה וחספוסי יותר, והבחירה בין לייזר לשיטה אחרת תלויה בדרישות החלק.
בגיזמוטק מכניקה אנחנו חותכים פלדה ומתכות אחרות לפי תוכנית של הלקוח, ולרוב החלקים ממשיכים אצלנו בחיתוך פח בלייזר, בכיפוף פחים או בעיבוד שבבי CNC של החורים והמשטחים הקריטיים.
במאמר מפורטים העוביים בפועל, ההבדל בין גזי החיתוך, הגורמים שמשפיעים על הקצה ומה כדאי להכין לפני שמוסרים עבודה.
יש לכם שרטוט או חלק לדוגמה?
שלחו לנו ונבדוק יחד מה נכון לחתוך בלייזר ומה עדיף בשיטה אחרת.
מה העובי המרבי שאפשר להגיע אליו בחיתוך ברזל בלייזר?
קודם הבהרה קצרה: כשמדברים על "ברזל" בתעשייה מתכוונים כמעט תמיד לפלדת פחמן, למשל S235JR ו-S355J2 בפלטות עבות או DC01 בפח דק מגולגל קר.
ברזל טהור כמעט לא משמש לייצור חלקים, ולכן הנתונים כאן מתייחסים לפלדות האלה.
הטכנולוגיה הנפוצה היום היא "לייזר סיבי", מקור קרן שבו האור נוצר בתוך סיב אופטי והפלדה סופגת אותו היטב.
ככל שההספק גבוה יותר אפשר לחתוך עובי גבוה יותר או לחתוך את אותו עובי מהר יותר.
העובי המרבי נקבע לפי הספק המכונה, סוג הגז ואיכות הקצה הנדרשת, ולא לפי מספר אחד קבוע.
לכן אנחנו בודקים כל פרויקט לגופו ולא מסתמכים על טבלה כללית.
הטבלה הבאה מציגה טווחים מקובלים בענף.
היא נועדה להבנה כללית ואינה התחייבות ליכולת של מכונה מסוימת.
| טווח עובי | גז סיוע מקובל | אופי הקצה | מה חשוב לדעת |
|---|---|---|---|
| עד 3 מ"מ | חנקן או אוויר דחוס | חלק ובהיר, דרוס מזערי | מהיר ומדויק, מתאים לכיפוף ולצביעה |
| 3 עד 10 מ"מ | חנקן או חמצן | בהיר עם חנקן, שכבת תחמוצת עם חמצן | הבחירה תלויה במה שקורה לחלק אחרי החיתוך |
| 10 עד 20 מ"מ | בעיקר חמצן | כהה, עם קווי חיתוך נראים לעין | איכות הקצה רגישה לפוקוס ולמהירות |
| מעל 20 מ"מ | חמצן, בהספקים גבוהים | חספוס גבוה יותר וסטייה מזווית ישרה | לעיתים פלזמה, חיתוך בסילון מים או להבה עדיפים |
בעוביים גבוהים מאוד, במיוחד פלטות של עשרות מילימטרים, לייזר כבר לא תמיד הבחירה הכלכלית.
חיתוך בפלזמה או בסילון מים יכול להתאים יותר כשהקצה יעבור עיבוד נוסף ממילא.
החלטה כזו כדאי לקבל לפני הייצור ולא אחריו.
איזה גז סיוע נותן קצה נקי יותר?
גז הסיוע מסלק החוצה את המתכת המותכת מתוך החריץ, והבחירה בו משנה את הקצה יותר מכל פרמטר אחר.
בחיתוך עם חמצן קורה גם תהליך כימי: הפלדה נשרפת בתגובה "אקסותרמית", כלומר כזו שמשחררת חום ומוסיפה אנרגיה לחיתוך.
בזכות זה אפשר לחתוך עוביים גבוהים בהספק נמוך יחסית.
המחיר הוא קצה כהה עם שכבת תחמוצת דקה, ומהירות חיתוך נמוכה יותר.
לפני צביעה באבקה מקובל להסיר את שכבת התחמוצת בשיוף או בשיטה אחרת.
בחיתוך עם חנקן הגז אינו משתתף בתגובה אלא רק מגן ודוחף את החומר המותך.
הקצה יוצא בהיר ונקי, בלי תחמוצת, וזה היתרון הגדול בחלקים שייצבעו בצבע עדין או יכופפו ברדיוס קטן.
החיסרון הוא צריכת גז גבוהה ולחץ גבוה, ולכן חיתוך עבה בחנקן דורש מכונה חזקה יותר ועולה יותר זמן מכונה.
אוויר דחוס הוא אפשרות חסכונית בפחים דקים.
הקצה בהיר פחות מבחנקן אך מספיק לחלקים רבים שאינם בעלי דרישה אסתטית.
כלל אצבע שאנחנו משתמשים בו: אם החלק הולך לצביעה, לכיפוף חד או נראה לעין, מעדיפים חנקן בעוביים שהוא מאפשר.
אם מדובר בחלק קונסטרוקטיבי עבה שיעבור ריתוך ושיוף, חמצן הוא בדרך כלל הפתרון המעשי.
כדאי לציין בבקשה מה קורה לחלק אחרי החיתוך, כי זה משנה את ההמלצה.
מה עוד משפיע על איכות הקצה של הפלדה?
איכות קצה חתוך נמדדת כיום לפי תקן ISO 9013, שמסווג חיתוך תרמי לדרגות איכות.
שני המדדים המרכזיים בו הם ניצבות הקצה, כלומר כמה הוא סוטה מזווית ישרה, והחספוס הממוצע של פני החיתוך.
אם יש לכם דרישה מדויקת, כדאי לציין את הדרגה בשרטוט ולא להסתפק במילים כמו "קצה נקי".
לדברי מהנדס ייצור ותיק בתחום עיבוד הפח, "רוב הפסילות בחיתוך עבה לא מגיעות מהמכונה אלא מחומר שלא נבדק לפני שהוא עלה על השולחן".
זו נקודה שחוזרת בעבודה היומיומית, ואלה הגורמים שבדרך כלל מסבירים אותה:
- פני החומר: "קשקשת" היא שכבת תחמוצת כחלחלה שנוצרת על פלדה מגולגלת בחום. היא אינה אחידה, ולכן עלולה לגרום לקצה לא אחיד. חלודה, שמן וציפויים משפיעים באופן דומה.
- הרכב הפלדה: אצוות שונות של פלדה מאותו תקן יכולות להתנהג אחרת בחיתוך, כי תכולת הסיליקון והגופרית משתנה בין יצרנים.
- הפוקוס והמהירות: מהירות איטית מדי שורפת ומרחיבה את החריץ, ומהירות גבוהה מדי משאירה קווים אלכסוניים בקצה או חיתוך שלא נשלם.
- מצב הציוד: פיה שחוקה או עדשה מלוכלכת משנות את צורת הקרן ואת זרימת הגז, והקצה מושפע מיד.
- הגיאומטריה: חורים צרים וחלקים קטנים מתחממים יותר. כלל אצבע הוא שקוטר חור לא קטן מעובי החומר, ובעוביים גבוהים יש להקפיד על כך במיוחד.
יש גם "אזור מושפע חום" (HAZ), רצועה צרה לאורך הקצה שבה מבנה הפלדה השתנה מהחימום.
בלייזר היא צרה בהרבה מאשר בפלזמה או בלהבה, אבל בפלדות עם תכולת פחמן גבוהה היא יכולה להקשיח את הקצה ולהקשות על עיבוד שבבי נוסף.
אם אחרי החיתוך מתוכננת קדיחה או חריטה בקצה, כדאי לדעת זאת מראש.
לגבי דיוק מידות: רוחב החתך, ה"קרף", הוא בדרך כלל כמה עשיריות מילימטר, והתוכנה מפצה עליו.
בחלקים דקים אפשר להגיע לסטיות של עשיריות מילימטר.
כשיש התאמות הדוקות, כמו חור לציר, מקובל לחתוך קטן במעט ולהשלים בעיבוד שבבי CNC למידה הסופית.
איך מכינים קובץ וחומר לחיתוך בלי הפתעות?
רוב העיכובים בעבודה מתחילים בקובץ ולא בחיתוך עצמו.
אלה הדברים שכדאי לכלול כשמעבירים בקשה:
- קובץ DXF או DWG בקנה מידה 1:1, עם קווי מתאר סגורים, בלי קווים כפולים ובלי טקסט שלא הומר לקווים.
- סוג הפלדה והעובי, למשל S235JR בעובי 6 מ"מ, או DC01 בעובי 1.5 מ"מ. אם דרושה תעודת חומר, כדאי לציין זאת כבר בבקשה.
- הכמות. סדרה גדולה מאפשרת סידור חכם של החלקים על הפלטה ושימוש יעיל יותר בחומר.
- דרישות הקצה: האם הוא צריך להיות בהיר, האם מותרת שכבת תחמוצת, ומה תהיה הדרגה לפי ISO 9013.
- מה קורה לחלק אחרי החיתוך: כיפוף, ריתוך, צביעה או עיבוד שבבי. ההמשך הוא שקובע את הגז ואת סדר הפעולות.
אם החלק הולך לכיפוף, חשוב לקחת בחשבון את כיוון הגלגול של הפח ואת רדיוס הכיפוף כבר בשלב התכנון.
חיתוך וכיפוף באותו מפעל חוסכים תיאום בין ספקים ומקצרים את זמן ההספקה, וזה אחד הדברים שאנחנו מתאימים אישית לכל פרויקט.
מי שעובד עם חלקים ממגוון תעשיות, ביטחונית, רפואית או אזרחית, מכיר את הצורך בעמידה בלוחות זמנים ובתיעוד של החומר.
אנחנו מכירים את הדרישות של התעשיות האלה, וכשמבינים את השימוש בחלק קל יותר לקבוע מה נדרש בקצה.
שאלות נפוצות על חיתוך פלדה בלייזר
כמה שאלות שחוזרות אצלנו לפני שמתחילים פרויקט, ושלא נענו למעלה.
האם אפשר לחתוך ברזל חלוד או עם קשקשת?
אפשר, אבל התוצאה פחות צפויה.
חלודה וקשקשת לא אחידה גורמות לשינויים בקצה ולעיתים לחיתוך שלא נשלם בנקודות מסוימות.
כשהקצה חשוב, עדיף להשתמש בפח נקי או בפח שעבר ניקוי, ובמקרים מסוימים חיתוך בחמצן סולח יותר כלפי משטח לא אחיד.
האם קצה שנחתך בחמצן מתאים לריתוך ולצביעה?
לריתוך הוא מתאים בדרך כלל, במיוחד בחלקים קונסטרוקטיביים.
לצביעה באבקה מקובל להסיר קודם את שכבת התחמוצת, ולכן כשהחלק נצבע ונראה לעין כדאי לתכנן חיתוך בחנקן כבר מההתחלה.
מה קורה לחלקים קטנים מאוד או לחורים צרים?
חלקים קטנים מצטברים בהם חום, והפינות עלולות להישרף או להתעגל.
מאטים את המהירות, מסדרים את סדר החיתוך כך שהחלק יתקרר, ובעוביים גבוהים בודקים שקוטר החור לא קטן מעובי החומר.
אם התכנון מחייב חור קטן יותר, אפשר לקדוח אותו אחר כך.
האם אפשר לקבל גם כיפוף של החלקים החתוכים?
כן.
חיתוך ברזל בלייזר וכיפוף פחים הם שירותים משלימים, ולכן אפשר לבצע את שניהם בתהליך אחד ולהתאים את החיתוך לדרישות הכיפוף של החלק.
חיתוך ברזל בלייזר עם גיזמוטק מכניקה: איך מתקדמים?
הבחירה הנכונה בחיתוך פלדה היא שילוב של עובי, גז, ציוד ושימוש עתידי בחלק.
אצלנו, בגיזמוטק מכניקה, בודקים את השילוב הזה לפני הייצור ולא אחריו.
אנחנו משתמשים בציוד וטכנולוגיה מתקדמים, מתאימים כל פרויקט לצורך הלקוח ומקפידים על לוחות הזמנים שנקבעו.
כדי להתחיל, שלחו שרטוט או דוגמה של החלק, עם סוג הפלדה, העובי והכמות, וציינו מה ייעשה בו אחרי החיתוך.
נחזור אליכם עם המלצה על שיטת החיתוך המתאימה, ואם צריך נשלב גם כיפוף ועיבוד שבבי.
פנו אל גיזמוטק מכניקה ונעבור יחד על דרישות הפרויקט, כדי שחיתוך ברזל בלייזר יתן לכם בדיוק את הקצה שהחלק שלכם צריך.