
כיפוף פחים מדויק נקבע ברדיוס הכיפוף: ככל שהפח עבה וקשיח יותר, כך נדרש רדיוס פנימי גדול יותר, ומי שמצמצם אותו מעבר לגבול של הסגסוגת מקבל סדקים בצד החיצוני של הכיפוף.
כלל האצבע הוא רדיוס פנימי שווה לעובי הפח בפלדה רכה, בנירוסטה מורפית ובאלומיניום 5052, ורדיוס גדול פי שניים עד שלושה באלומיניום 6061-T6.
מעבר לרדיוס עצמו, שלושה דברים מכריעים: כיוון הגלגול של הפח ביחס לקו הכיפוף, מצב הקצה אחרי חיתוך, והמרחק של חורים ושל חריצים מקו הכיפוף.
ב"גיזמוטק מכניקה" אנחנו מכופפים פחים לצד חיתוך פח בלייזר ועיבוד שבבי CNC, ורואים שרוב הבעיות נפתרות כבר בשלב השרטוט.
במאמר הזה נפרט איך בוחרים רדיוס, מה גורם לסדקים ואיך מתכננים חלק שיוצא נכון בניסיון הראשון.
יש לכם שרטוט?
שלחו אותו אלינו ונבדוק יחד את הרדיוס לפני שהפח נכנס למכונה.
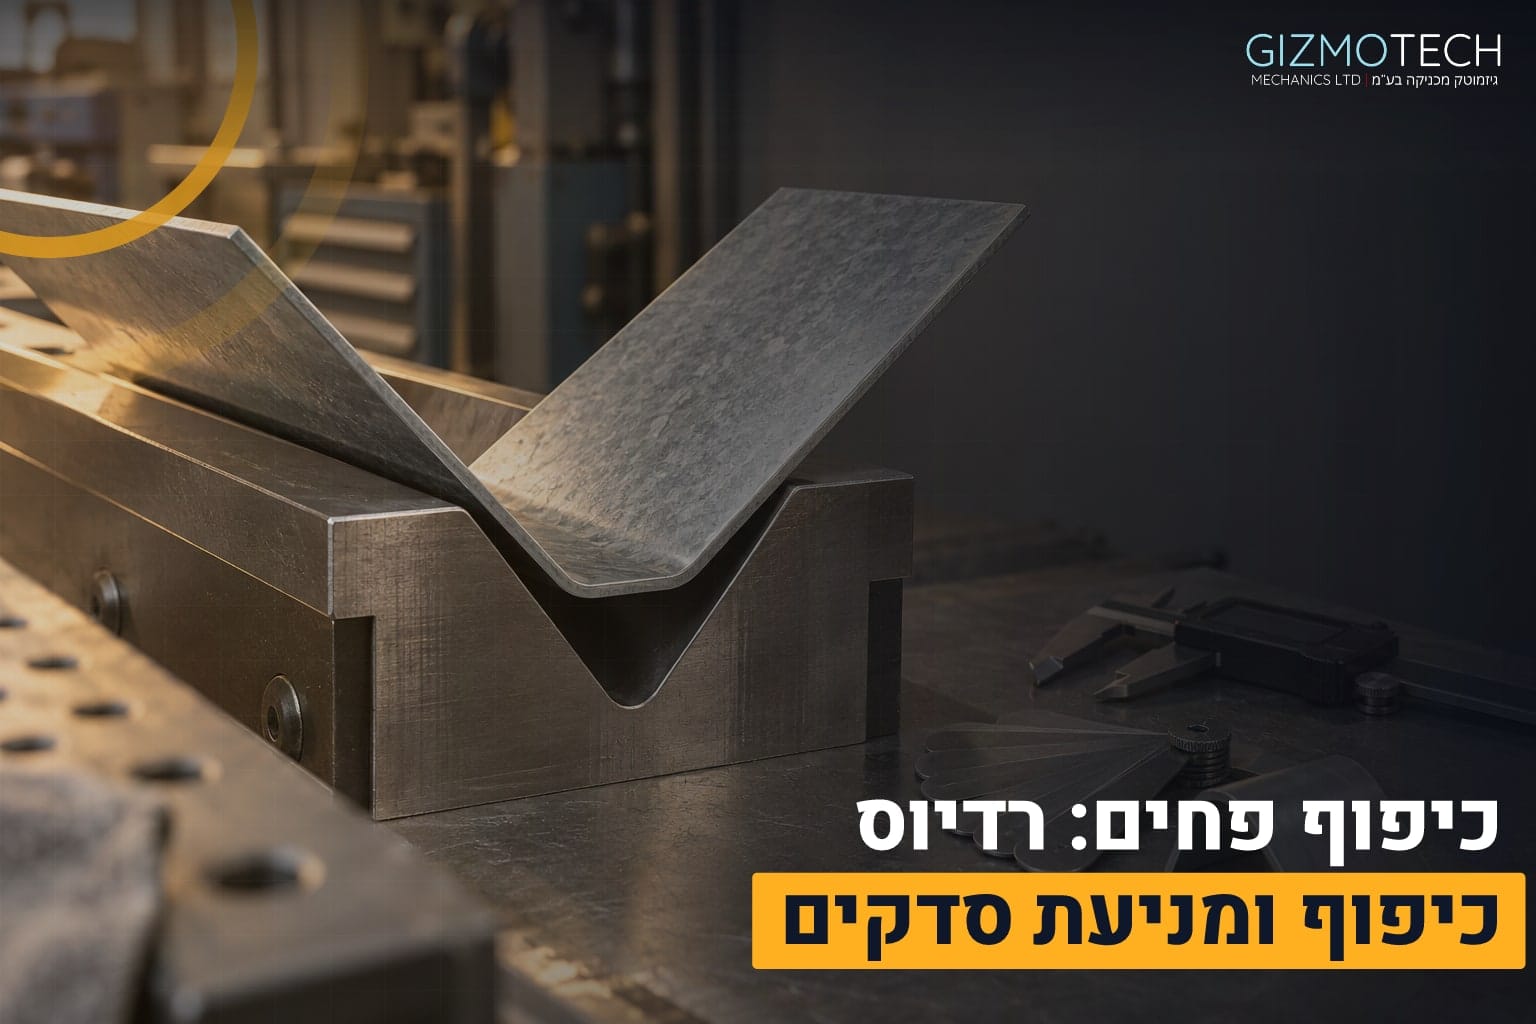
אילו גורמים קובעים את הרדיוס בכיפוף פחים?
"רדיוס כיפוף פנימי" הוא הרדיוס של הקשת בצד הפנימי של הכיפוף, זה שנוגע בכלי.
בצד החיצוני הפח נמתח, ובצד הפנימי הוא נדחס.
ככל שהרדיוס קטן יותר, המתיחה בחוץ גדולה יותר, וברגע שהיא חורגת מיכולת ההתארכות של החומר מופיעים סדקים זעירים ואחריהם קרע.
ארבעה גורמים קובעים כמה קטן אפשר ללכת:
- סוג החומר ומצב ההקשחה שלו: פלדה רכה סולחת הרבה יותר מאלומיניום במצב T6, שהוא קשיח ופחות גמיש.
- עובי הפח: עובי כפול דורש בדרך כלל רדיוס כפול, כי המתיחה בצד החיצוני גדלה ביחס ישיר לעובי.
- כיוון הגלגול: פח עובר גלגול במפעל הייצור, והסיבים של החומר נמתחים בכיוון הזה. כיפוף לאורך הסיבים רגיש לסדקים הרבה יותר מכיפוף לרוחבם.
- הכלים במכונה: בכיפוף באוויר הרדיוס הפנימי נקבע בפועל לפי רוחב הפתח של "תבנית V", ולא לפי מה שכתוב בשרטוט.
הנקודה האחרונה מפתיעה מהנדסים רבים.
ב"כיפוף באוויר", השיטה הנפוצה בבלמי כיפוף, הפח נלחץ על ידי הסכין לתוך פתח התבנית ואינו נוגע בקרקעיתה.
הרדיוס שנוצר הוא בערך 15 עד 17 אחוז מרוחב הפתח.
פתח של פי שמונה מהעובי, שהוא ערך רגיל לפלדה רכה, ייצור לכן רדיוס של בערך פי 1.3 מהעובי.
כדי לקבל רדיוס אחר צריך להחליף תבנית או לבחור שיטה אחרת, כמו כיפוף בלחיצה מלאה, וזה משפיע על הזמן ועל העלות.
לכן שאלה טובה לשאול בשלב התכנון איננה רק "איזה רדיוס אני רוצה", אלא "איזה רדיוס הכלים של הספק מייצרים בעובי הזה".
כשהשרטוט מתאים לכלים הקיימים, הכיפוף חוזר על עצמו בסדרה ללא התאמות בדקה האחרונה.
איזה רדיוס מינימלי מתאים לכל מתכת?
הטבלה מציגה ערכי התחלה נפוצים לרדיוס פנימי, כמכפלה של עובי הפח.
הם מיועדים לתכנון ראשוני בלבד.
הערך הסופי תלוי בסגסוגת המדויקת, בתעודת החומר, בכיוון הגלגול ובכלים, ולכן אנחנו מאשרים אותו מול החומר שנכנס בפועל לייצור.
| חומר | רדיוס פנימי מינימלי מקובל | מה כדאי לדעת |
|---|---|---|
| פלדה רכה (למשל DC01 או S235) | כפעם אחת העובי, ובעוביים דקים לעיתים פחות | סלחנית, אבל כיפוף לאורך הגלגול בעובי גבוה עדיין עלול לסדוק |
| פלדה מגולוונת | כ-1 עד 1.5 פעמים העובי | הציפוי עלול להיסדק או להתקלף בצד החיצוני ברדיוס קטן |
| נירוסטה 304 מורפית | כ-1 עד 1.5 פעמים העובי | מתקשחת בעבודה ומציגה קפיצה חוזרת גבוהה |
| אלומיניום 5052-H32 | כ-1 עד 1.5 פעמים העובי | סגסוגת שנבנתה לעיצוב, בחירה טובה לחלקים מכופפים |
| אלומיניום 6061-T6 | כ-2 עד 3 פעמים העובי, ולעיתים יותר | קשיח ושביר יחסית, מכופפים לרוחב הגלגול בלבד |
אלומיניום 6061 ראוי להתייחסות נפרדת.
זו סגסוגת מצוינת לחלקים מעובדים בכרסום, אבל במצב T6 היא מגיבה לכיפוף חד בסדק כמעט מיידי.
כשחייבים אותה בחלק מכופף, אפשר להזמין אותה במצב T4 הגמיש יותר ולטפל בה תרמית אחרי הכיפוף, או לעבור ל-5052 כשהחוזק אינו קריטי.
בנירוסטה הסיפור שונה.
היא נסדקת פחות מאלומיניום קשיח, אבל "קפיצה חוזרת" היא בעיה אמיתית.
זו התנועה שבה הפח מנסה לחזור חלקית לצורתו הישרה אחרי שהכלי משתחרר.
היא גדולה יותר בנירוסטה, וגדלה עוד עם הרדיוס.
מפעילי המכונה מפצים על כך בכיפוף יתר של כמה מעלות.
מי שמתכנן חלק מנירוסטה צריך לדעת שדיוק הזווית הסופית נקבע בניסוי ראשון ולא בחישוב בלבד.
גם סוג הסגסוגת, למשל 304 מול 316, משפיע על הרדיוס המינימלי ועל הקפיצה החוזרת.
למה פח נסדק בכיפוף ואיך מונעים את זה?
לדברי מפעיל מכונת כיפוף ותיק: "רוב הסדקים שאני רואה לא נולדים במכונה, הם נולדים בשרטוט, ברגע שמישהו כתב רדיוס חצי מילימטר על אלומיניום קשיח." מניסיוננו, סדק כמעט אף פעם אינו תוצאה של גורם יחיד.
בדרך כלל כמה גורמים קטנים מצטברים, וחלקם נעלמים מהעין עד שהחלק כבר בידי הלקוח.
הסיבות הנפוצות ודרכי המניעה:
- רדיוס קטן מדי: הגדלת הרדיוס היא התיקון הזול והיעיל ביותר. לעיתים די בהגדלה של חצי מילימטר.
- כיפוף במקביל לכיוון הגלגול: מסובבים את החלק בפריסה על הלוח כך שקו הכיפוף חוצה את הסיבים. כשיש כיפופים בשני כיוונים, בוחרים כיוון שבו הכיפוף הקריטי הוא זה שחוצה את הסיבים.
- קצה חיתוך בעייתי: חיתוך בלייזר משאיר אזור שהחום שינה בו את מבנה החומר, ולעיתים גם גרד קל בצד אחד. אם הגרד פונה לצד החיצוני של הכיפוף, הוא הופך לנקודת פתיחה לסדק. שיטה מקובלת היא להפנות את הגרד פנימה ולהשחיז את הקצה לפני הכיפוף. בחיתוך פח בלייזר אנחנו מתכננים את הפריסה כך שהכיוון הזה כבר נשמר.
- חורים וחריצים קרובים לקו הכיפוף: הפח נמתח סביבם, והחור מתעוות לאליפסה או נקרע. כלל מקובל הוא להרחיק חור מקו הכיפוף במרחק של לפחות כ-2.5 פעמים העובי ועוד הרדיוס.
- קצה חד בפינת הכיפוף: בכיפוף בשולי חריץ או בפינה מוסיפים "חריץ הקלה", חיתוך קטן בקצה קו הכיפוף שמונע קריעה של הפינה.
- חומר קשוי מדי: פח שעבר עיבוד קר או טיפול תרמי קשיח דורש רדיוס גדול יותר, ולעיתים חישול מקדים.
כשחלק נסדק במהלך ניסוי, אל תמהרו לכפות עליו את אותה הגדרה בכוח.
שווה לבדוק קודם איזו מהסיבות לעיל חלה עליו.
לפעמים הפתרון הוא שינוי של פעולה אחת, כמו סיבוב הפריסה או החלפת התבנית, ולא שינוי של החלק כולו.
איך מתכננים חלק מכופף שיוצא נכון מהמכונה?
תכנון נכון חוסך את רוב הסבבים בין המשרד לרצפת הייצור.
כמה כללים שאנחנו עובדים לפיהם:
- קובעים רדיוס אחיד לכל הכיפופים בחלק. כך אפשר לבצע את כולם בכלי אחד ולא להחליף תבנית באמצע.
- שומרים על אורך אוגן מינימלי. מקובל כ-4 פעמים העובי, כי אוגן קצר מדי לא נשען היטב על התבנית ומחליק או מתעוות.
- מגדירים את מידות הפריסה לפי "מקדם K", המספר שמתאר היכן נמצא הציר הניטרלי של הפח בתוך העובי. בפועל הוא נע בדרך כלל בין 0.3 ל-0.5, ומשפיע על האורך השטוח של החלק. טעות במקדם גורמת למידות סופיות שגויות בכמה עשיריות המילימטר.
- מסמנים בשרטוט את כיוון הכיפוף ואת צד הגרד, אם הלקוח רוצה צד מסוים נקי.
- מציינים את הסובלנות הנדרשת על הזווית ועל המידות. סובלנות הדוקה מהנדרש מייקרת ומאריכה את העבודה בלי שהחלק מרוויח משהו.
כשהחלק משתלב במכלול, כמו מארז, שלדה או מסגרת למכונה, מומלץ לשקול את התכנון יחד עם ההרכבה.
בחלקים שמיועדים להרכבות אלקטרו מכאניות, סטיית זווית של מעלה אחת באוגן אחד יכולה להזיז חורי עיגון בכמה מילימטרים בקצה החלק.
לכן אנחנו מתאימים את הפרויקט לצורך הספציפי של הלקוח ובודקים את הכיפוף מול ההרכבה עצמה.
ועוד נקודה לפני שמעבירים לייצור: כיפוף ראשון לדוגמה.
עבור סדרה, כיפוף בודד שנבדק בזווית, במידות וברדיוס חוסך תיקון של עשרות חלקים.
את המדידה עושים עם מד זווית ו"סט עלי רדיוס", סט פליז או פלדה בעלי רדיוסים ידועים שמצמידים לקשת ובודקים אם היא מתאימה.
שאלות נפוצות על כיפוף פחים
כמה תשובות קצרות לשאלות שמגיעות אלינו לפני תחילת פרויקט.
מה זה מקדם K ולמה הוא משנה את מידות החלק?
מקדם K הוא היחס בין מיקום הציר הניטרלי, השכבה שאינה נמתחת ואינה נדחסת, לבין עובי הפח.
בכיפוף הפח הפנימי נדחס והחיצוני נמתח, ולכן האורך הנדרש בפריסה שונה מסכום האוגנים.
מקדם K מאפשר לחשב את ההפרש הזה.
בלי הערך הנכון, החלק המוגמר ייצא קצר או ארוך במעט, וההבדל מצטבר עם כל כיפוף נוסף.
האם אפשר לקבל כיפוף חד בלי רדיוס בכלל?
לא, תמיד נשאר רדיוס כלשהו, גם אם הוא קטן מאוד.
אפשר לקרב לזווית חדה בכלים מיוחדים או בלחיצה מלאה על הפח, אבל הדבר מגדיל את הסיכון לסדקים ולנזק לכלי.
אם החלק מצריך פינה חדה, עדיף לשקול פתרונות אחרים, כמו חיתוך קצה מדויק, ריתוך או עיבוד שבבי של הפינה.
עד איזה עובי אפשר לכופף?
המגבלה נקבעת לפי הכוח של בלם הכיפוף, אורך הכיפוף, סוג החומר והתבנית.
פח עבה וארוך בנירוסטה דורש כוח גדול הרבה יותר מאותו פח בפלדה רכה.
לכן מומלץ לציין בפנייה את העובי, החומר ואורך הקו, ואנחנו נבדוק מול הציוד אם הכיפוף אפשרי ובאיזה כלי.
שירות כיפוף פחים כזה מתאים גם לפרויקטים בתעשיות הביטחונית, הרפואית והאזרחית.
איך בודקים שהכיפוף הראשון בסדרה תקין?
מודדים את הזווית עם מד זווית, בודקים את מידות האוגנים ואת מיקום החורים ביחס לקו הכיפוף, ובוחנים את הצד החיצוני של הקשת בזכוכית מגדלת.
קמטים, קווים דקים או שינוי בגוון הם סימן מוקדם לסדק.
רק אחרי שהחלק הראשון עובר את הבדיקות ממשיכים לשאר הסדרה.
כיפוף פחים עם גיזמוטק מכניקה: מדייקים כבר בשרטוט
רדיוס הכיפוף הוא תוצאה של חומר, עובי, כיוון גלגול וכלים, ולא מספר שרירותי בשרטוט.
כשבוחרים אותו נכון, מכוונים את הגרד פנימה, מרחיקים חורים מקו הכיפוף ובודקים כיפוף ראשון, הסדקים נעלמים והחלק מגיע להרכבה במידות שתוכננו.
כך חוסכים סבבים וזמן אספקה.
ב"גיזמוטק מכניקה" יש לנו מעל 15 שנות ניסיון, ואנחנו עובדים עם תעשיות ביטחוניות, רפואיות ואזרחיות, בציוד מתקדם ובעמידה בלוחות זמנים.
אנחנו מלווים את הפרויקט מהחיתוך ועד הכיפוף ואף עד ההרכבה, וכשצריך גם משתפים פעולה בפיתוח מכונות.
שלחו לנו שרטוט או דגם, ונחזור אליכם עם המלצה על רדיוס, חומר ושיטת כיפוף.
כך כיפוף פחים הופך משלב ייצור שמסתבך לשלב שמתנהל לפי תכנון.